در صنعت برق که به سرعت در حال توسعه است، تماس های الکتریکی با لحیم کاری نقره ای به عنوان یک جزء مهم در بسیاری از دستگاه های الکتریکی عمل می کند. کیفیت فرآیندهای جوشکاری آنها نقش تعیین کننده ای در کیفیت کلی محصول دارد. برای پاسخگویی به تقاضاهای رو به رشد بازار و افزایش عملکرد و راندمان تولید کنتاکت های اتصال دهنده جوش نقره ای، بهینه سازی فرآیندهای جوشکاری به یک ضرورت فوری تبدیل شده است.
در حال حاضر ، متداول ترین فرآیندهای جوشکاری برای تماس های اتصال دهنده جوشکاری نقره ، جوشکاری مقاومت و برآمدگی است. جوش مقاومت به گرمای ناشی از مقاومت الکتریکی در قطعات کار برای دستیابی به جوشکاری متکی است. به دلیل سرعت جوشکاری سریع و چگالی جوش خوب شناخته شده است. از طرف دیگر ، برزنینگ شامل استفاده از فلز پرکننده با نقطه ذوب پایین تر از قسمت های کاری است. فلز پرکننده برای پر کردن شکاف مفصل در دمای مناسب ذوب می شود و در قسمتهای کاری پخش می شود و پیوند محکمی ایجاد می کند. فلزات پرکننده مبتنی بر نقره نقش مهمی در این فرایند دارند. با این حال ، این فرایندهای جوشکاری موجود بدون نقص نیستند. از آنجا که محصولات الکتریکی به سمت مینیاتوریزاسیون و عملکرد بالا تکامل می یابند ، از تماس های اتصال دهنده جوشکاری نقره دقت و کیفیت بالاتر خواسته می شود. فرآیندهای جوشکاری سنتی با عملیات خوب برای تماس های نقره ای به اندازه میکرو مبارزه می کنند و اغلب از کیفیت جوشکاری متناقض رنج می برند. علاوه بر این ، راندمان جوشکاری و هزینه های تولید نیز مواردی را که باید مورد توجه قرار گیرد ، فشار می آورد.
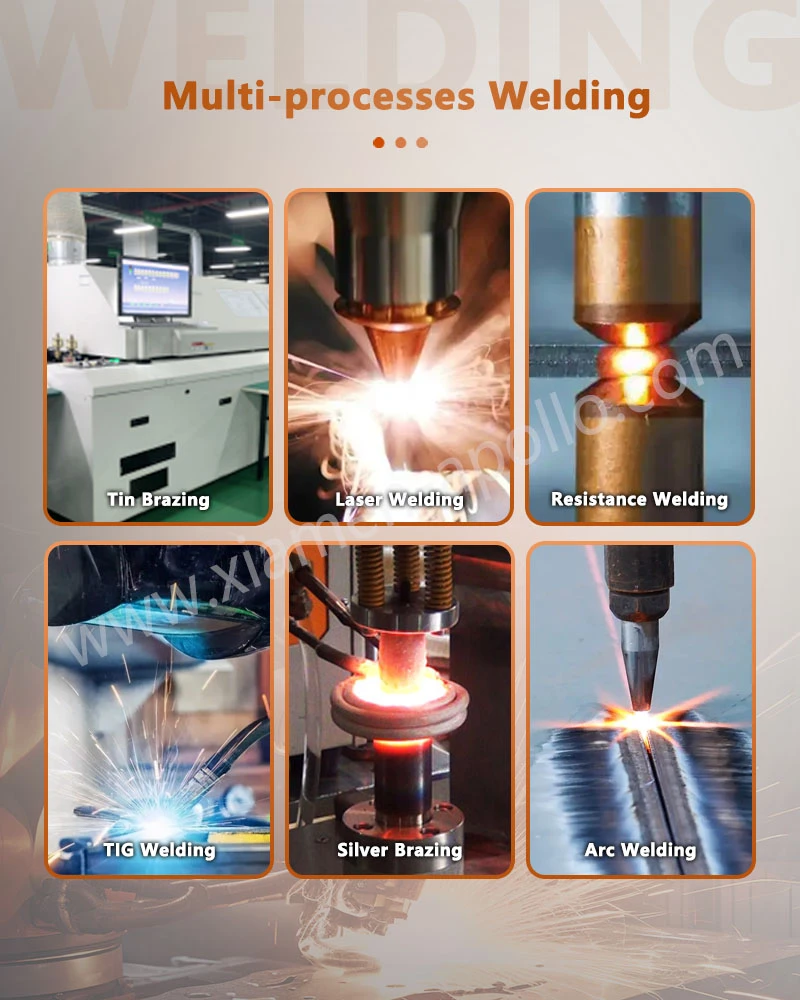
بهینه سازی فرآیندهای جوشکاری باید بر بهبود کیفیت جوشکاری، افزایش راندمان تولید و کاهش هزینه ها متمرکز باشد. از نظر بهبود کیفیت، قابلیت اطمینان نقاط جوش باید با کاهش عیوب مانند تخلخل و ترک افزایش یابد. افزایش راندمان تولید به معنای کاهش زمان جوشکاری هر جزء و در عین حال حفظ کیفیت Silver Brazing Contacts برای Electrical است. کاهش هزینه شامل به حداقل رساندن ضایعات مواد خام و همچنین کاهش سایش تجهیزات و هزینه های نیروی کار است.
برای دستیابی به این اهداف بهینه سازی ، چندین اقدام خاص قابل اجرا است. از نظر بهینه سازی پارامتر جوش ، برای جوشکاری مقاومت ، رابطه بین جریان ، زمان و فشار باید دقیقاً مورد بررسی قرار گیرد. از طریق آزمایش های گسترده و تجزیه و تحلیل داده ها ، ترکیبات پارامتر بهینه برای مشخصات مختلف برازلینگ تماس الکتریکی نقره باید مشخص شود. این یک پیوند متالورژی قوی بین مخاطبین نقره و مواد پایه را تضمین می کند و از مواردی مانند جوش ناقص یا لایه لایه جلوگیری می کند. برای برزیدن ، کنترل دقیق دمای گرمایش ، زمان ساکن و مقدار فلز پرکننده ضروری است. این تضمین می کند که فلز پرکننده به طور یکنواخت شکاف مفصل را پر کرده و به اندازه کافی با قطعه های کار پخش می شود و در نتیجه نقاط جوش با کیفیت بالا ایجاد می شود.
از نظر ارتقاء تجهیزات ، معرفی تجهیزات پیشرفته جوشکاری خودکار بسیار مهم است. تجهیزات خودکار می توانند به موقعیت و عملکرد دقیق تر دست یابند ، به طور قابل توجهی دقت جوشکاری و کاهش تأثیر عوامل انسانی بر کیفیت جوشکاری را بهبود بخشند. به عنوان مثال ، تجهیزات جوشکاری CNC با دقت بالا می تواند دقیقاً فرآیند جوشکاری را با توجه به برنامه های از پیش تنظیم کنترل کند ، و از کیفیت جوشکاری مداوم برای هر یک اطمینان حاصل می کندتماس الکتریکی جوشکاری نقره. علاوه بر این، تجهیزات خودکار می توانند کارایی جوش را افزایش دهند، نیروی کار را کاهش دهند و هزینه های تولید را کاهش دهند.
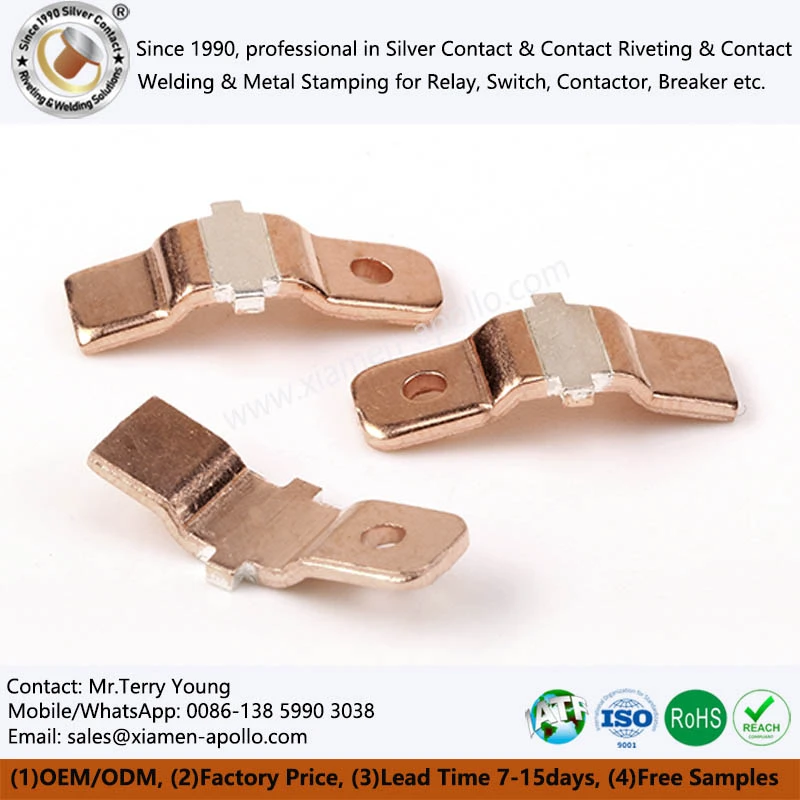
علاوه بر این، کنترل محیط جوشکاری نیز ضروری است. تمیز نگه داشتن محیط جوش، عاری از گرد و غبار و ناخالصی، از آلودگی نقاط جوش جلوگیری می کند. برای برخی از فرآیندهای جوشکاری با الزامات محیطی بالا، مانند لحیم کاری با دقت بالا، عملیات را می توان در اتاق های تمیز با دما و رطوبت کاملاً کنترل شده انجام داد. این شرایط بهینه را برای فرآیند جوشکاری فراهم می کند.
بهینه سازی فرآیندهای جوشکاری براینقاط تماس نقره ای لحیم کاری شدهیک پروژه سیستماتیک است که به یک رویکرد جامع از جمله پارامترهای جوشکاری، تجهیزات و محیط نیاز دارد. از طریق اکتشاف و تمرین مستمر و با بهبود مستمر فرآیندهای جوشکاری، ما می توانیم کنتاکت های برقی جوش نقره ای را با عملکرد برتر و کیفیت قابل اعتماد تولید کنیم. این نیازهای در حال تحول صنعت برق را برآورده می کند و باعث پیشرفت کل بخش برق می شود.